Náboj M8 na kryte prevodovky z tlakovo liateho hliníka sa odizoluje, keď momentový kľúč prvýkrát prejde momentom 28 Nm. Linka sa zastaví, kryt ide do odpadkového koša a skutočnými nákladmi nie je kryt. Je to stratená zmena, správa o kontajnmente, upozornenie zákazníka a traja inžinieri, ktorí strávili dva dni dokazovaním, že porucha bola problémom so špecifikáciou otvoru a nie problémom montáže. Automobilové závitové vložky sú malé, lacné súčiastky, ktoré presne zabraňujú takýmto udalostiam, a vyberajú sa mesiace skôr na nákrese, ktorý znie niečo ako „M8 x 1,25 samorezná vložka, nehrdzavejúca alebo ekvivalentná“.
Tu je záver vpredu. Na rodine vložiek záleží oveľa viac ako na značke. Drôtená závitová vložka, samorezná vložka a kľúčová vložka nie sú vzájomne zameniteľné, pretože prenášajú zaťaženie do základného materiálu tromi úplne odlišnými spôsobmi. Akonáhle opravíte rodinu, materiál a povlak sa stanú otázkou korózie a teploty a tolerancia otvoru sa stane otázkou nástrojov a procesu. Pomýlite si objednávku a utratíte peniaze za prísnejšie tolerancie, ktoré aplikácia nikdy nepotrebovala, pričom skutočné riziko, ktorým je rotujúca alebo vyťahovacia vložka, zostáva nedotknuté.
Tento článok vás oboznámi so šiestimi rodinami automobilových závitových vložiek, materiálmi a nátermi, ktoré majú zmysel pri práci s motorom, prevodovkou, podvozkom a EV, špecifikáciami otvorov a závitov, ktoré rozhodujú o tom, či vložka drží, nástrojmi, ktoré udržujú líniu v pohybe, a otázkami, ktoré môžete položiť ktorémukoľvek výrobcovi alebo dodávateľovi predtým, ako uvoľníte objednávku. V závere nájdete pokyny na údržbu odizolovaných vlákien, sadu často kladených otázok a krátky modul zdrojov.
Čo v skutočnosti robia automobilové závitové vložky vo vnútri kĺbu
Vložka robí jednu úlohu: posúva nosný závit zo slabého základného materiálu do pevnejšieho vymeniteľného prvku. Hliník, horčík, zinkové tlakové odliatky, oceľový plech, kompozity a plasty majú jedno spoločné. Keď vyrežete závit priamo do nich, režim zlyhania nie je zlomená skrutka. Ide o strihanú alebo ťahanú niť v mäkšom materiáli, čo je drahá časť.
Zamyslite sa nad číslami. Oceľová skrutka triedy 8.8 v hliníkovom nástavci môže zlyhať na skrutke dlho predtým, ako zlyhá hliník, čo je dobré, pretože chcete, aby bola skrutka slabým článkom. Skrutka triedy 10,9 v tom istom nálisku obracia tento vzťah. Teraz sa hliníkový závit prestrihne a skrutka prežije, čo znamená, že zničíte puzdro, aby ste zachránili skrutku. Vložka mení pomer. Dodáva hliníkovému nálitku oceľový alebo nerezový vnútorný závit s väčšou účinnou šmykovou plochou a roznáša zaťaženie na väčšiu dĺžku záberu, takže spoj sa správa tak, ako dizajn zamýšľal.
Je tu druhá, menej diskutovaná funkcia. Vložky vytvárajú opakovateľnosť. Závitový otvor v tlakovo liatom hliníku sa mení podľa pórovitosti, uhla úkosu, opotrebovania nástroja a polohy upnutia. Predtvarovaná vložka inštalovaná pomocou riadeného nástroja poskytuje rovnakú polohu závitu a rovnaké správanie pri vyťahovaní na jednotke 1 a jednotke 100 000. Pre výrobcu, ktorý prevádzkuje zostavu kritickú z hľadiska bezpečnosti, má táto opakovateľnosť väčšiu hodnotu ako jednotková cena vložky.
Nakoniec vložky vytvárajú použiteľnosť. Keď sa závit poškodí na poli, špirálová cievka alebo vložka na uzamknutie kľúča premení šrotové puzdro na opravené. Pri práci s ťažkými vozidlami a železnicou, kde odliatky môžu stáť tisíce a dodacie lehoty trvajú mesiace, táto jediná nehnuteľnosť udržala v chode celé vozové parky.
Šesť rodín automobilových závitových vložiek a kam každá patrí
Väčšina chýb pri získavaní zdrojov sa stáva, pretože kupujúci považujú všetky vložky za jednu kategóriu. nie sú. Nasledujúca tabuľka sumarizuje šesť rodín, ktoré sa najčastejšie objavujú na výkresoch vozidiel a letectva, a stĺpec, ktorý rozhoduje o väčšine argumentov, je ten, ako sa vložka zastaví v otáčaní.
| Rodina | Ako sa zamyká | Typický hostiteľský materiál | Najlepšie sedí | Pozor na |
|---|---|---|---|---|
| Vložka s drôteným závitom (špirálovitá cievka) | Cievka diamantového prierezu držaná napätím pružiny v závitovom otvore | Hliník, horčík, liatina, plasty | Oprava a vystuženie štandardného závitového otvoru | Vyžaduje kohútik STI, nie štandardný kohútik |
| Samorezná vložka | Vonkajšie rezné štrbiny vytvárajú počas inštalácie vlastný závit | Plasty, hliník, mäkké tlakové odliatky, tenké steny | Jednokroková inštalácia do nálitkov s nízkou pevnosťou | Priemer vodiaceho otvoru je kritický a špecifický pre materiál |
| Zamykacia vložka na kľúč | Kľúče zasunuté cez stenu vložky do základného materiálu | Tvrdé ocele, vysokovibračné spoje, letecké kryty | Maximálna odolnosť proti otáčaniu a vytiahnutiu | Viac inštalačných krokov a väčší priemer výstupku |
| Trojotvorová závitová vložka | Otvory na prírubu pomocou skrutiek, nitov alebo klincov | Plechy, tenké panely, kompozity | Tenký materiál, kde sa nedá odrezať plná niť | Vyžaduje voľný priestor alebo prístup za panelom |
| Vnútorná-vonkajšia konverzná matica | Vonkajší vonkajší závit a vnútorný závit vnútorný | Akýkoľvek materiál používaný tam, kde sa normy závitov líšia | Prispôsobenie metriky jednotnej alebo BSP NPT | Skontrolujte dĺžku záberu na oboch závitoch |
| Závitová zátka a olejová zátka | Tesnenie tesniacou plochou alebo formou kužeľového závitu | Olejové vane, prevodovky, hydraulické skrine | Vypúšťacie, plniace a kontrolné otvory | Kužeľové a rovné zátky tesnia rôznymi princípmi |
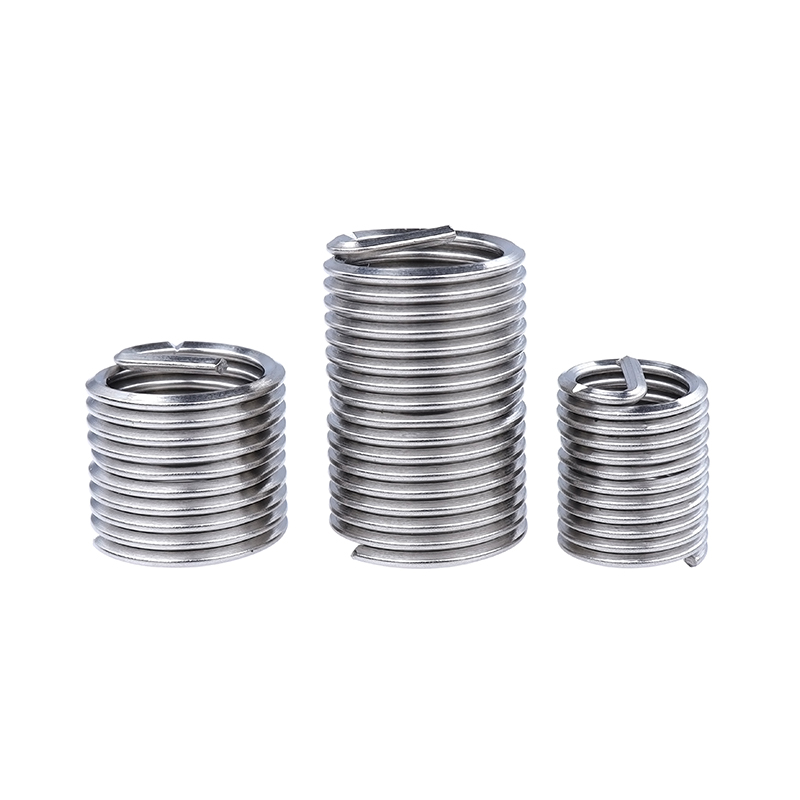 Skrutkovacia vložka Skrutkovacia vložka is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Zobraziť produkt →
Drôtená závitová vložka si zaslúži dlhší komentár, pretože je to rodina najčastejšie špecifikovaná v spojoch súvisiacich s bezpečnosťou. Štandardná špirálová cievka sa spolieha na elastické napätie inštalovanej cievky, aby zostala na mieste. Skrutkový variant pridáva uzamykaciu funkciu na vnútornom závite, ktorá zviera samotnú skrutku, čo zvyšuje krútiaci moment potrebný na uvoľnenie upevňovacieho prvku po vibráciách. V držiaku hnacieho ústrojenstva alebo snímači namontovanom na podvozku sa tento rozdiel prejavuje ako kĺb, ktorý zostáva na svojom svorkovom zaťažení po 200 hodinách náhodných vibrácií namiesto toho, aby sa uvoľnil.
Samorezné vložky zaberajú opačný koniec spektra. Sú pragmatickou voľbou, keď je šéf mäkký, stena tenká a proces vyžaduje jednu operáciu namiesto dvoch. Pretože vložka reže svoj vlastný závit, vodiaci otvor nie je vôbec špecifikáciou závitu. Je to priemer otvoru s tolerančným pásom a tento pás je zvyčajne tesný, často okolo plus alebo mínus 0,05 mm na malých veľkostiach. Ak váš vŕtací proces nedokáže udržať tento pás, žiadna značka vložky nezachráni spoj.
Zamykacie vložky na kľúč sú odpoveďou na veľké zaťaženie. Inštalujú sa pomocou kľúčov, ktoré sa zasúvajú cez štrbiny v tele vložky a mechanicky uzamykajú vložku k základnému materiálu. Nespoliehame sa na napätie alebo trenie pružiny. To je dôvod, prečo sa objavujú v krytoch pre letectvo, na miestach s vysokými vibráciami a pri opravách, kde je jediná porucha neprijateľná. Kompromisom je väčšia inštalačná obálka a viac schodov na lavici.
Výber materiálu a povlaku pre automobilové závitové vložky
Akonáhle je rodina opravená, ďalšie rozhodnutie je materiálne a dokončiť. Tu sa stretávajú náklady, korózia a galvanické riziko. Pravidlo, ktoré ušetrí najväčšie problémy, je jednoduché: prispôsobte materiál vložky skrutke a prostrediu a nikdy nevkladajte malú anodickú vložku do veľkej katódovej základne bez toho, aby ste o tom premýšľali.
Ťažným koňom sú vložky z uhlíkovej ocele. Sú pevné, lacné a ľahko tvarovateľné a so zinkovým pokovením dobre zvládajú suché vnútorné a mierne vlhké prostredie. Modro-biely zinok a žltý zinok sú dva nátery, ktoré uvidíte najčastejšie. Modro-biely zinok poskytuje svetlú, tenkú, relatívne rovnomernú vrstvu s dobrým vzhľadom a strednou odolnosťou voči soľnému postreku. Žltý zinok, vyrábaný s trojmocnou pasiváciou v moderných líniách, ponúka o niečo teplejší tón a typicky lepšiu odolnosť voči bielej hrdzi, preto sa objavuje na častiach podvozku a motorového priestoru.
Vložky z nehrdzavejúcej ocele, zvyčajne 303, 304 alebo 316, posúvajú diskusiu od vzhľadu k chémii. Typ 303 je voľne obrábateľný a je prirodzenou voľbou, keď sa telo doštičky musí rezať na automatických sústruhoch pri veľkom objeme. Typ 304 je univerzálna trieda odolná voči korózii a pokrýva väčšinu použitia pod kapotou a exteriéru. Typ 316 pridáva molybdén a stáva sa správnou odpoveďou pre cestnú soľ, vystavenie moru a určité chemické prostredie. Kompromisom je, že austenitická nehrdzavejúca oceľ nie je magnetická a nedá sa vytvrdiť tepelným spracovaním, takže pevnosť v ťahu na jednotku objemu je nižšia ako vložka z kalenej uhlíkovej ocele rovnakej veľkosti.
| Materiál a povrchová úprava | Odolnosť proti korózii | Pevnosť | Typické prostredie |
|---|---|---|---|
| Uhlíková oceľ, hladká | Nízka | Vysoká | Iba suché, olejom zarosené vnútorné miesta |
| Uhlíková oceľ, modro-biely zinok | Mierne | Vysoká | Interiér kabíny, suché oblasti motorového priestoru |
| Uhlíková oceľ, žltý zinok | Mierne to good | Vysoká | Motorový priestor, spodné zóny vystavené striekajúcej vode |
| Nerezová oceľ 303 | Dobre | Mierne | Opracované vložky, všeobecné použitie pod kapotou |
| Nerezová oceľ 304 | Dobre | Mierne | Vonkajšie obloženie, konzoly, spoje zo zmiešaných materiálov |
| Nerezová oceľ 316 | velmi dobre | Mierne | Expozícia cestnej soli, pobrežia a vody |
Dva praktické body stoja za zopakovanie. Po prvé, hrúbka povlaku mierne mení efektívne rozmery závitu, takže potiahnutá vložka nie je rozmerovo identická s hladkou a špecifikácia pokovovania patrí na výkres vedľa označenia závitu. Po druhé, keď je nehrdzavejúca vložka inštalovaná v hliníkovom odliatku, tieto dva kovy sú v kontakte v potenciálne vlhkom prostredí. To je galvanický pár. Zvyčajne je prijateľné pre malú vložku vo veľkom odliatku, ale malo by to byť vedomé rozhodnutie zaznamenané v súbore návrhu a nie náhoda v zozname dielov.
Určenie veľkosti otvoru, veľkosti závitu a dĺžky záberu
Každý môže prečítať popis vlákna z výkresu. Časť, ktorá vyžaduje skúsenosti, je premena tohto označenia na dieru, toleranciu a dĺžku záberu, ktorú výrobná linka skutočne dokáže udržať. Výsledok riadi päť faktorov: základný materiál a jeho tvrdosť, priemer vodiaceho otvoru a jeho tolerančné pásmo, dĺžka záberu v základnom diele, hrúbka steny, ktorá je k dispozícii pre nástavec, a spôsob inštalácie vrátane toho, či je prístup len z jednej strany.
Tvrdosť je prvý filter. V mäkkom hliníku okolo 60 až 80 HB samorezná vložka ľahko vyreže čistý závit a špirálová cievka potrebuje správne závitový otvor STI. V kalenej oceli nad približne 30 HRC sú samorezné vložky jednoducho nesprávnym nástrojom a diskusia sa presúva k uzamknutiu kľúčom alebo k oprave vŕtania a závitu.
Tolerancia pilotného otvoru je druhým filtrom a je to miesto, kde vzniká väčšina zlyhaní poľa. Otvor, ktorý je o 0,1 mm príliš veľký, zmenšuje materiál, do ktorého sa môže vložka zahryznúť, a porucha sa prejaví ako vložka, ktorá sa otáča pod krútiacim momentom, niekedy až po niekoľkých tepelných cykloch. Príliš malý otvor zvyšuje montážny krútiaci moment, čo môže odrezať vložku alebo prasknúť tenký výstupok.
Dĺžka zapojenia je tretí filter. Bežná skratka použitia vložky len tak hlboko, ako je štandardný závitový záber skrutky, je zvyčajne chybou. Vložky fungujú tak, že rozložia záťaž, takže hĺbka je priamo úmerná tomu, akú záťaž kĺb nesie. Nižšie uvedená tabuľka sumarizuje, ako sa rôzne rodiny doštičiek porovnávajú z hľadiska relatívneho vyťahovacieho výkonu v rovnakom hostiteľskom materiáli za rovnakých testovacích podmienok, čo je najužitočnejší spôsob, ako si toto rozhodnutie premyslieť predtým, ako sa rozhodnete pre nástroj.
Prvá vec, ktorú graf hovorí, je, že každá rodina vložiek prekonáva nevystuženú závitovú dieru, a to s veľkým náskokom. Najnižšia vložka na grafe stále vracia približne o päťdesiat percent vyššiu vyťahovaciu záťaž ako holý hliníkový závit, ktorý nahrádza. Táto medzera je úplným odôvodnením dielu a to je dôvod, prečo jediná vložka môže zmeniť dizajn okrajového výstupku na bezpečný bez zmeny odliatku.
Druhým pozorovaním je rozšírenie v rámci samotnej rodiny vložiek s drôteným závitom. Skrutkový variant je tu asi tri percentá nad variantom bez zamotania, čo nie je tvrdenie o výkone uzamykania, ale odrazom mierne odlišnej geometrie cievky a skutočnosti, že obe sú inštalované v správne zapustenom otvore STI rovnakej hĺbky. V skutočných spojoch na rozdiele záleží viac, ako naznačuje tabuľka, pretože uzamykacia funkcia ovplyvňuje krútiaci moment, ktorý musí spojovací prvok uvoľniť, nie statické zaťaženie vytiahnutím.
Tretí bod sa týka zámkovej vložky na vrchole ponuky. Dosahuje najvyšší index, pretože kľúče prenášajú zaťaženie priamo do materského materiálu a nespoliehajú sa len na zapojenie závitu. To je presne dôvod, prečo je špecifikovaný tam, kde sú silné vibrácie a prístup pre prepracovanie je obmedzený. Cena je väčšia hlava a dlhší inštalačný cyklus.
Štvrtým bodom je porovnanie dvoch samorezných vložiek. Nerezová verzia má v tomto teste mierne vyššie indexy ako verzia z uhlíkovej ocele, čo prekvapuje ľudí, ktorí predpokladajú, že nehrdzavejúca je vždy slabšia. Dôvodom je, že nerezová vložka v tomto rozsahu veľkostí bola testovaná v trochu tvrdšom stave a s mierne odlišnou geometriou drážky. Úprimným záverom je, že rozdiel medzi 92 a 96 je vo vnútri hluku väčšiny výrobných procesov a nemal by byť rozhodujúcim faktorom. Vyberte si medzi nimi podľa požiadavky na koróziu, nie podľa rozdielu dvoch alebo štyroch percent.
Piaty bod sa týka trojotvorovej vložky. Jeho index 104 ho umiestňuje nad obe samorezné doštičky, ale hlboko pod rad drôtených závitov. To dáva zmysel, pretože jeho dráha zaťaženia prechádza cez prírubu a tri upevňovacie body, a nie cez závit s plnou hĺbkou. Je to riešenie pre tenké panely, nie konkurent špirálovej cievky v hrubom výstupku.
Šiesty bod sa týka nevystuženej diery a zaslúži si dôraz. Pri 62 nie je holý závitový otvor len slabší. Je to tiež najmenej opakovateľná možnosť, pretože jej výkon závisí od lokálnej pórovitosti odliatku v tomto presnom výstupku. Dve diery na rovnakom komponente sa môžu správať odlišne. Vložka odstraňuje túto variabilitu a variabilita, nie priemerná pevnosť, je to, čo spôsobuje zastavenie linky.
Po siedme, tabuľka je statickým výsuvným porovnaním a nemala by sa chápať ako hodnotenie únavy. Vo vibračnom spoji sa poradie môže zmeniť, pretože mechanizmus, ktorý odoláva uvoľneniu, sa stáva rovnako dôležitým ako mechanizmus, ktorý odoláva vytiahnutiu. To je prípad konštrukcie so skrutkovým zámkom a zámkom na kľúč.
Po ôsme, všimnite si, že dĺžka záberu bola udržiavaná konštantná na jeden a pol násobku menovitého priemeru. Ak zväčšíte záber na dvojnásobok priemeru, každá rodina vložiek získa, ale samorezné vložky získajú menej ako rodiny drôtených závitov a zámkov s kľúčom, pretože samorezná vložka nesie väčšiu časť svojej záťaže v blízkosti niekoľkých prvých závitov.
Po deviate, hodnoty indexu sú relatívne, nie absolútne. Sú užitočné na hodnotenie a na vysvetlenie rozhodnutia o dizajne kolegovi. Nie sú náhradou za skúšku vytiahnutia na vašom vlastnom odliatku, s vlastným dierovacím procesom, pri vašom vlastnom montážnom momente.
Po desiate, praktickým prínosom pre nákupný tím je, že zmena rodiny, aby sa ušetrilo niekoľko centov za kus, sa takmer nikdy neoplatí. Vložka predstavuje malý zlomok nákladov na nástavec, ktorý chráni, a režim zlyhania, ktorému predchádza, sa meria v hodinách prestojov linky.
Inštalačné nástroje a kontrola reality montážnej linky
Perfektnou vložkou s nesprávnym inštalačným nástrojom je generátor šrotu. Diskusia o nástrojoch je krátka, ale je to miesto, kde veľa projektov ticho zlyhá, pretože nástroj sa často považuje za dodatočný nápad v rovnakej objednávke ako doštička.
V prípade vložiek s drôteným závitom sa inštalačné nástroje dodávajú v dvoch širokých prevedeniach v závislosti od toho, či má vložka zapletený alebo bez zamotania. Inštalácia bez zamotania odstraňuje samostatný krok prerušenia zamotania, čím sa eliminuje uvoľnený kus drôtu, ktorý by si inak mohol nájsť cestu do prevodovky alebo olejovej galérie. Táto výhoda z jediného procesu, nie samotná vložka, je často dôvodom, prečo výrobca prechádza na dizajn bez zamotania. Extrakčné nástroje sú náprotivkom, ktorý sa používa, keď opotrebovaná alebo poškodená vložka musí vyjsť von bez poškodenia základného závitu.
V prípade samorezných vložiek je inštalačným nástrojom zvyčajne skrutkovač, ktorý zaberá vnútorný závit a aplikuje riadený krútiaci moment. Dôležité sú dve premenné: vodič sa nesmie vychýliť pri zaťažení a musí sa monitorovať montážny moment, pretože montážny moment je najskorším a najlacnejším indikátorom toho, že pilotný otvor je mimo špecifikácie. Ak sa inštalačný moment počas zmeny posunie nahor, vŕtačka sa opotrebuje.
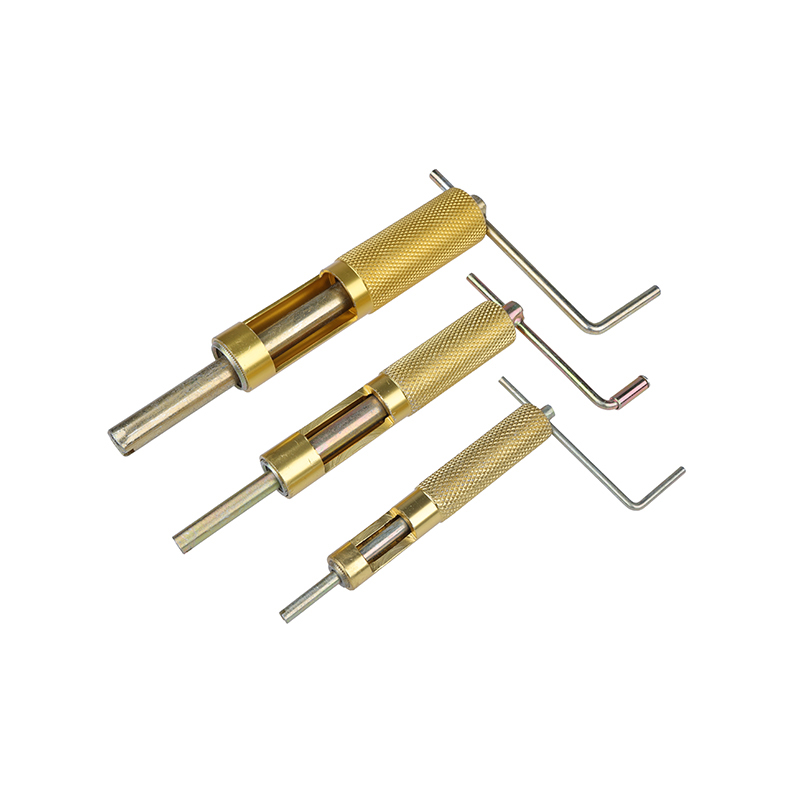 Nástroj na inštaláciu vložky s drôteným závitom Používa sa na presné zaskrutkovanie vložiek so závitom do vopred pripravených otvorov, čím sa zabezpečí správna inštalácia a zarovnanie. Nástroj je vhodný pre rôzne veľkosti drôtených závitov... Zobraziť produkt →
Ťuknutia na vlákna patria do tej istej konverzácie. Závitníky so špirálovou drážkou vyťahujú triesky zo slepého otvoru, čo z nich robí bezpečnejšiu voľbu tam, kde by ponechaná trieska predstavovala riziko kvality. Závitníky s rovnými drážkami sú robustnejšie a často sa uprednostňujú v priechodných otvoroch a v materiáloch, ktoré produkujú krátke, práškovité triesky. Voľba medzi nimi je rozhodnutím o kontrole triesky pred rozhodnutím o rýchlosti rezania.
Kontrola reality je toto. Ak si proces inštalácie vyžaduje obe ruky, prípravok a špecifikáciu krútiaceho momentu, ktorú si operátor musí zapamätať, proces sa posunie. Dobré vkladacie nástroje zjednodušujú správnu inštaláciu.
Kvalita, sledovateľnosť a výber výrobcu automobilových závitových vložiek
Pri spojovacom prvku, ktorý stojí pár centov, je dodávateľský audit neúmerný cene a úplne úmerný riziku. Porucha vložky sa nezastaví na vložke. Zastaví kĺb, zostavu a niekedy aj vozidlo.
Začnite s rozmerovými schopnosťami a nie samotnými certifikátmi. Požiadajte o štúdiu spôsobilosti kritických rozmerov, čo pre doštičku zvyčajne znamená hlavný priemer, rozstupový priemer, dĺžku a pri samorezných typoch geometriu drážky. Potom sa opýtajte, ako sa tieto rozmery merajú, s akou frekvenciou a akým meradlom. Výrobca, ktorý nevie opísať svoje ovládanie meradla, opisuje proces, ktorý sa bude posúvať.
Druhou otázkou je vysledovateľnosť materiálu. Tepelné čísla, certifikáty mlynov a prepojenie medzi šaržou ocele a hotovou šaržou sú to, čo premieňa vložku zo spotrebného materiálu na bezpečnostný komponent. Pre nerezové triedy je dôležitejší certifikát s uvedením skutočnej triedy 303, 304 alebo 316 ako štítok na škatuli.
Povrchová úprava je tretia otázka, ktorá sa najčastejšie vynecháva. Hrúbka pokovovania, priľnavosť a prítomnosť uvoľnenia vodíkového skrehnutia po pokovovaní sú všetky dôležité pre spojovací prvok z vysoko pevnej ocele. V prípade vložiek sú hlavnými problémami kontrola hrúbky, ktorá ovplyvňuje lícovanie závitu, a rovnomerné pokrytie vnútri cievky alebo drážky, čo ovplyvňuje životnosť korózie.
Štvrtou otázkou je kapacita a kontinuita. Veľký a stabilný dodávateľský vzťah je dôležitejší ako nízka prvá cenová ponuka, pretože technické zmeny, kapacitné krízy a prerušenia prepravy sú udalosti, ktoré skutočne zastavia výrobu. Partner s vlastným závodom, vlastným strojovým parkom a zdokumentovanou históriou výstupov sa dá ľahšie plánovať ako obchodník s dobrou cenou.
Po piate, pozrite sa na šírku sortimentu. Dodávateľ, ktorý môže ponúknuť rovnakú skupinu závitov z uhlíkovej ocele, pozinkovanej ocele a nehrdzavejúcej ocele, plus zodpovedajúce závitníky, skrutkovače a extrakčné nástroje, znižuje počet predajcov, ktorých musíte kvalifikovať. Táto konsolidácia šetrí čas na inžinierstvo a čas na inžinierstvo je najvzácnejším zdrojom vo väčšine projektov. Viac o spoločnosti za týmto sortimentom si môžete prečítať na našom webe stránka profilu spoločnosti .
Aplikačné scenáre: Motor, prevodovka, podvozok a EV zásobníky
Rovnaká vložka sa správa odlišne v závislosti od toho, kde sedí. Niekoľko scenárov sa opakuje v takmer každom programe vozidla a logika výberu sa natoľko líši, že stojí za to ich oddeliť.
Motor a prevodovkaDominujú telesá, kryty a kryty ložísk z tlakovo liateho hliníka. Tepelné cykly sú konštantné, je prítomná olejová hmla a kĺb často musí prežiť životnosť vozidla bez opätovného uťahovania. Bežné sú tu drôtené závitové vložky s uzamykacou funkciou a uzamykacie vložky na kľúč. Priority: zadržiavanie po vibráciách, stabilné zaťaženie svorky pri teplote 120 °C a vyššej a odolnosť proti korózii kompatibilná s vystavením oleju a chladiacej kvapaline. | Podvozok a konštrukcia karosérieSpoje zmiešaných materiálov, vysoké galvanické riziko a vystavenie cestnej soli. Samorezné vložky sa objavujú v hliníkových pomocných rámoch a v kompozitných alebo tenkostenných konštrukciách, zatiaľ čo vložky s tromi otvormi slúžia na panely príliš tenké na to, aby sa dali poklepať. Priority: odolnosť proti korózii, galvanická kompatibilita so spojovacím prvkom a opakovateľný vodiaci otvor na veľkoobjemovej linke. |
Zásobníky a kryty batérií EVVeľké hliníkové konštrukcie s mnohými závitovými bodmi, prísnymi požiadavkami na tesnenie a nízkou toleranciou pre uvoľnené nečistoty. Závitové vložky a konverzné matice umožňujú, aby jeden hliníkový odliatok akceptoval niekoľko štandardov spojovacích prvkov. Priority: absolútna sloboda od uvoľnených triesok a zlomených hrotov, konzistentný montážny moment na stovkách bodov a čistá procesná dokumentácia. | Železnice a letectvoVysokáer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Priority: zdokumentovaná sledovateľnosť, opakovateľný výkon vyťahovania a zdokumentovaný postup opravy, ktorý funguje v teréne. |
Vo všetkých štyroch scenároch platí jeden vzor. Vložka sa nikdy nevyberá izolovane. Vyberá sa spolu s upevňovacím prvkom, procesom dierovania a inštalačným nástrojom a rozhodnutie je overené vyťahovacím testom na skutočnom výrobnom materiáli a nie na všeobecnej testovacej tyči.
Oprava a údržba: Odizolované závity a vypúšťacie zátky
Nie každá vložka ide do nového dielu. Značný podiel dopytu pochádza z opráv a oprava má svoje pravidlá. Dve najbežnejšie práce sú odizolovanie závitu v mäkkom odliatku a poškodený vypúšťací alebo plniaci otvor.
Pre odizolovanú niť je postupnosť priama, ale nemilosrdná. Zmerajte zostávajúci otvor, vyvŕtajte na špecifikovaný nadrozmer, naklepte správnym závitníkom STI a nainštalujte vložku do špecifikovanej hĺbky, zvyčajne mierne pod povrch. Preskočenie kroku merania je obvyklou príčinou opravy, ktorá do mesiaca opäť zlyhá. Ak už bola diera raz opravená, druhá cievka na rovnakom mieste nemusí byť vhodná a lepšou odpoveďou je vložka na uzamknutie kľúča alebo konverzná matica. Hliníkové odliatky sú najbežnejším hostiteľom a je tu užitočná diskusia o správaní sa vložiek pri opravách hliníka technický článok o oprave závitov v hliníku .
Odtokové a plniace porty predstavujú iný problém. Porucha je zvyčajne netesná alebo poškodená zátka, nie odizolovaný závit a oprava závisí od toho, či je port rovný závit utesnený podložkou alebo kužeľový závit utesnený interferenciou. Priama zátka sa spolieha na tesniacu plochu a kontrolovaný krútiaci moment, takže nadmerné utiahnutie skôr poškodí tesniaci povrch než zlepší tesnenie. Kužeľová zátka sa spolieha na zapojenie závitu, takže na počte závitov záleží a zátka by sa nemala opakovane používať donekonečna. Správny princíp tesnenia je dôležitejší ako trieda materiálu, aj keď nerezová zátka 316 je rozumnou voľbou tam, kde port vidí postriekanie vozovky alebo zmývanie.
Pri práci s vozovým parkom a ťažkou technikou sa obe opravy zvyčajne vykonávajú s nasadeným komponentom, čo znamená, že prístup je obmedzený a udržiavanie čistoty je náročné. To je argument pre používanie nezamotaných vložiek v opravárenských súpravách, pretože nie je potrebné žiadne zamotanie zlomiť a vybrať.
Konfiguračné karty: Prispôsobenie štýlu vloženia šéfovi, ktorého máte
Keď dva návrhy vyzerajú na papieri rovnako platne, rozhodujúca je zvyčajne geometria šéfa. Štyri konfigurácie uvedené nižšie pokrývajú väčšinu rozhodnutí o skutočnej kontrole výkresu.
Hrubá špička, mäkký materiál
Vložka s drôteným závitom v závitovom otvore STI. Najlepšia rovnováha medzi pevnosťou pri vyťahovaní, malým inštalačným obalom a jednoduchosťou opravy. Ak kĺb zaznamená vibrácie, použite variant uzamykania.
Tenká stena, jedna operácia
Samorezná vložka. Reže vlastný závit v riadenom vodiacom otvore a nepotrebuje samostatný krok rezania závitu. Tolerancia vodiaceho otvoru je kritickým kontrolným bodom.
Vysoké vibrácie, tvrdý materiál
Vložka na uzamknutie kľúča. Kľúče mechanicky uzamknú telo do základného materiálu a odstraňujú akúkoľvek závislosť od trenia závitu. Väčšia obálka, vyššia spoľahlivosť.
Panel je príliš tenký na poklepanie
Trojotvorová závitová vložka, upevnená skrutkami, nitmi alebo kolíkom. Presúva záťaž do príruby a nie do hrúbky plechu a potrebuje prístup za panel.
Spoločným čítaním týchto štyroch kariet získate jednoduchý rozhodovací strom. Ak je dostatok materiálu na závitový otvor a na spoji záleží, použite drôtenú vložku. Ak nie je dostatok materiálu alebo proces musí byť jednokrokový, použite samoreznú vložku. Ak je spoj kritický z hľadiska bezpečnosti a vibrácie sú silné, použite kľúčovú vložku. Ak nie je žiadna hrúbka, použite trojotvorovú vložku. Všetko ostatné, vrátane konverzných matíc a zátok so závitom, rieši iný problém: prispôsobenie štandardu závitu alebo utesnenie portu.
Náklady, dodacia lehota a získavanie automobilových závitových vložiek
Obstarávacia cena vložky takmer nikdy nie je najväčším číslom pri rozhodovaní. Dôležité sú celkové náklady na spoj, ktorý funguje, a to zahŕňa nástroje, riadenie procesu, mieru šrotu a náklady na zastavenie linky.
Tri nákladové faktory zvyčajne prevyšujú jednotkovú cenu. Prvým je kvalita vodiaceho otvoru alebo kohútika STI. Lacný kohútik, ktorý driftuje, vytvára neštandardné otvory a neštandardné otvory spôsobujú odchýlky inštalačného momentu, prepracovanie a šrot. Modernizácia závitníka často stojí menej ako zníženie kvality vložky. Druhým sú inštalačné nástroje. Ovládač, ktorý vyžaduje dve ruky, spomaľuje linku a zvyšuje možnosť nesprávne nastavenej inštalácie. Tretia je čiastočná rozmanitosť. Každá ďalšia veľkosť vložky, ktorú má závod na sklade, zvyšuje zásoby, riziko zastarania a chyby pri vyberaní. Konsolidácia na malý počet veľkostí závitov s dodávateľom, ktorý môže pokryť uhlíkové ocele, pozinkované a nerezové varianty rovnakej veľkosti, znižuje chvost pomaly sa obrátkového materiálu.
Pokiaľ ide o dodaciu dobu, otázky, ktoré stojí za to položiť, sa týkajú vyrovnávacej pamäte, nie priemerov. Aký je štandardný dodací čas, aké je minimálne množstvo objednávky a aká rezerva existuje pre veľkosti, ktoré sa spotrebúvajú týždenne? Dodávateľ, ktorý dokáže držať stabilné zásoby rýchloobrátkových veľkostí, je cennejší ako ten, ktorý ponúka o tri dni kratšiu veľkosť, ktorú si objednáte dvakrát do roka.
Pre kupujúcich pracujúcich s medzinárodným veľkoobchodníkom alebo distribútorom platí rovnaká logika o úroveň vyššie. Schopnosť distribútora vysledovať šaržu až po certifikát mlyna závisí od vlastných záznamov výrobcu. Preto sa oplatí pochopiť továreň za dielom, nielen subjekt vystavujúci faktúru. Konzistentnosť naprieč veľkým mesačným objemom, zdokumentovaná kontrolná rutina a stabilný strojový park sú vlastnosti, ktoré udržujú prívodné vedenie tiché.
Často kladené otázky o automobilových závitových vložkách
Toto sú otázky, ktoré sa najčastejšie objavujú pri hodnotení dizajnu, stretnutiach týkajúcich sa kvality a skorých rozhovoroch s dodávateľmi. Každá odpoveď je krátka a praktická a každá predpokladá, že pracujete so skutočným výkresom a skutočným výrobným procesom.
Z akého materiálu sa zvyčajne vyrábajú automobilové závitové vložky?Najbežnejšia je uhlíková oceľ s povlakom na báze zinku, po nej nasleduje nehrdzavejúca oceľ 303, 304 a 316. Uhlíková oceľ poskytuje vyššiu tvrdosť a pevnosť pri nižších nákladoch, zatiaľ čo nehrdzavejúca oceľ je vybraná pre odolnosť proti korózii. Správna odpoveď závisí od prostredia a od materiálu skrutky. |
Mám použiť drôtenú závitovú vložku alebo samoreznú vložku?Vložku s drôteným závitom použite vtedy, keď je výstupok dostatočne hrubý na závitový otvor a spoj vyžaduje maximálny výkon pri vyťahovaní s malým inštalačným obalom. Samoreznú vložku použite, keď je materiál mäkký, stena tenká a proces by mal byť jednokrokový. Kontrola vodiaceho otvoru je v oboch prípadoch kritická. |
Akú veľkosť vodiaceho otvoru potrebujem pre samoreznú vložku?Je špecifická pre materiál a veľkosť a zvyčajne sa uvádza v pásme približne plus alebo mínus 0,05 mm na malých metrických veľkostiach. Nikdy to neodhaduj. Vyžiadajte si odporúčaný otvor od výrobcu vložky pre váš presný materiál a tvrdosť a overte si to kontrolou vyťahovacieho a montážneho momentu na výrobnom odliatku. |
Fungujú automobilové závitové vložky v hliníkových blokoch motora?Áno, a toto je jedno z ich najbežnejších použití. Hliník je v porovnaní s oceľou mäkký, takže priamy závit v odliatku je slabým miestom. Vložka premiestňuje nosný závit do ocele alebo nehrdzavejúcej ocele a roznáša zaťaženie na väčšiu dĺžku záberu, čo zvyšuje odolnosť proti vytiahnutiu výrazne nad holým závitovým otvorom. |
Ako zastavím vycúvanie vložky pri vibráciách?Fungujú tri prístupy. Použite uzamykaciu drôtenú závitovú vložku, ktorá zviera skrutku, použite uzamykaciu vložku s kľúčom, ktorá je mechanicky uzamknutá do základného materiálu, alebo opravte dizajn spoja tak, aby si skrutka udržala svorkové zaťaženie. Náhodné testovanie vibrácií s meraním straty krútiaceho momentu je jediný spoľahlivý spôsob, ako potvrdiť výber. |
Je vložka z nehrdzavejúcej ocele slabšia ako vložka z uhlíkovej ocele?V rovnakej veľkosti a stave má austenitická nehrdzavejúca oceľ nižšiu tvrdosť a nedá sa prekaliť, takže jej vyťahovací výkon na jednotku objemu je vo všeobecnosti nižší. Praktický rozdiel je často malý v porovnaní s vplyvom kvality otvoru a dĺžky záberu. Nerez si vyberte kvôli korózii, nie kvôli pevnosti. |
Môžem inštalovať automobilové závitové vložky ručne?Na jedinú opravu áno, so správnym ovládačom a momentovým kľúčom. Na výrobu nie. Ručná inštalácia prináša variácie v hĺbke, zarovnaní a krútiacom momente a práve tieto variácie spôsobujú poruchy vložky. Výrobná inštalácia by mala používať riadený ovládač s monitorovaným krútiacim momentom. |
Čo by som mal skontrolovať pri prvej kontrole vložky?Skontrolujte hlavný a rozstupový priemer, dĺžku, geometriu drážky alebo pera, ak je to potrebné, hrúbku povlaku a certifikát materiálu. Potom skontrolujte montážny moment a vytiahnutie na výrobnom odliatku. Samotné kontroly rozmerov nezachytia nesúlad medzi vložkou a materským materiálom. |
Ako hlboko by mala byť vložka nainštalovaná?Normálne splachujte mierne pod povrch podľa pokynov výrobcu. Hĺbka ovplyvňuje polohu inštalovaného závitu aj rozloženie zaťaženia. Príliš plytké znižuje záber a vyťahovanie; príliš hlboko môže prekážať upevňovaciemu prvku alebo môže vložka vyčnievať do tesniacej plochy. |
Môže ten istý dodávateľ poskytnúť vložky, kohútiky a inštalačné nástroje?Je to výhodnejšie. Jediný zdroj pre doštičky, závitníky, unášače a extrakčné nástroje znižuje počet premenných pri nedostatočnom výkone spoja a odstraňuje situáciu, keď dodávateľ doštičky a dodávateľ nástroja počas kontroly kvality ukazujú na seba. |
Kam ďalej
Ak ste v bode výberu rodiny, najrýchlejším spôsobom je opísať spoj v štyroch riadkoch: základný materiál a tvrdosť, veľkosť závitu, dostupná hrúbka steny a či spoj zaznamenáva vibrácie alebo tepelné cykly. Z tých štyroch línií sa rodina zúži na jedného alebo dvoch kandidátov a zvyšná práca je vyťahovacím testom na produkčnom kastingu.
Ak sa nachádzate v bode získavania zdrojov, otázky v tomto článku sú namapované priamo na dotazník dodávateľa. Opýtajte sa na rozmerové schopnosti, vysledovateľnosť materiálu, kontrolu povrchovej úpravy, monitorovanie momentu inštalácie a zásady skladovania rýchloobrátkových veľkostí. Odpovede oddelia výrobcu, ktorý môže podporovať dlhý program, od výrobcu, ktorý môže iba vyplniť objednávku.
Nabudúce sa oplatí otvoriť dva zdroje na tejto stránke. The profil spoločnosti a závodu pokrýva výrobnú základňu, strojový park a prístup ku kvalite za sortimentom závitových spojov. Odtiaľ sú sekcie produktov usporiadané podľa rodiny, takže môžete prejsť priamo od vložky s drôteným závitom k jej inštalačnému nástroju alebo od samoreznej vložky k zodpovedajúcemu kohútiku bez toho, aby ste opustili rovnaký dodávateľský reťazec.
 Samorezná závitová vložka z nehrdzavejúcej ocele Samorezné závitové vložky z nehrdzavejúcej ocele sú upevňovacie prvky určené na spevnenie závitových spojov. Na rozdiel od štandardných vložiek sú vyrobené z nehrdzavejúcej ocele, poskytujú... Zobraziť produkt →
Pre tímy plánujúce nový program je praktickým ďalším krokom vzorová súprava: jedna veľkosť v každej z dvoch alebo troch kandidátskych rodín plus zodpovedajúce nástroje, testované na vašom vlastnom odliatku. Tento test stojí niekoľko dní a malé množstvo materiálu a odstraňuje takmer všetku neistotu, ktorá v prvom rade sťažuje výber vložky.