


Kresba pristane na strojárskej lavici. Popis hovorí „303 nerez“ pre malú skrutku na vypúšťanie oleja so závitom a dávku samorezných vložiek. Nikto sa nepýta, či súčiastka bude dostatočne pevná, pretože pevnosť nikdy nebola dôvodom výberu triedy. Súčiastka bola vybratá, pretože skrutkovač ich musí za jednu smenu otočiť tisíckami triesok, ktoré sa čisto rozbijú, a pretože hotová súčiastka ešte musí prežiť roky vlhkosti, cestnej soli a dielenskej vlhkosti. Tento kompromis je presne to, čo vlastnosti materiálu z nehrdzavejúcej ocele 303 opisujú: austenitická trieda navrhnutá na prvé obrábanie a na druhej strane odolnosť proti korózii.
Krátka verzia, pred detailom: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) je chrómniklová austenitická nehrdzavejúca oceľ typu 18/8 s 0,15 až 0,35 percentami síry pridanej zámerne na lámanie triesok. Nedá sa vytvrdiť tepelným spracovaním, v žíhanom stave je v podstate nemagnetický, jeho pevnosť v ťahu po žíhaní sa pohybuje v pásme 500 až 700 MPa a jeho všeobecná odolnosť proti korózii sa pohybuje blízko 304. Jedno miesto, za ktorým jednoznačne zaostáva, je odolnosť voči chloridovej jamkovej jamke, pretože tie isté inklúzie sulfidu mangánu, ktoré z neho robia prvý stroj, ktorý sa tak krásne rozpúšťa.
Tento článok sa zaoberá zložením, mechanickými a fyzikálnymi údajmi, obrobiteľnosťou, koróznym správaním, limitmi tepla a zvárania, logikou výberu a kontrolami zdrojov, ktoré sú za touto krátkou odpoveďou. Je napísaná pre inžinierov, nákupcov a pracovníkov kvality, ktorí musia zdôvodniť výber materiálu na výkrese alebo objednávke, nie pre učebnicu.
Kľúčový poznatok: Nerezová oceľ 303 je austenitická trieda s voľným obrábaním, ktorá vymieňa odolnosť voči chloridovej jamkovej jamke za jednu z najvyšších rýchlostí obrábania zo všetkých nehrdzavejúcich ocelí, a preto dominuje skrutkovaným častiam, ako sú závitové vložky, adaptéry a vypúšťacie zátky.
303 Vlastnosti materiálov z nehrdzavejúcej ocele v skratke
Pred vŕtaním do jednotlivých hodnôt pomáha vidieť celý stupeň v jednom pohľade. Nasledujúca tabuľka sumarizuje hlavné vlastnosti materiálu z nehrdzavejúcej ocele 303, ktoré sa objavujú na väčšine materiálových certifikátov a technických listov, spolu s praktickými dôsledkami každého z nich na výrobnej úrovni.
| Nehnuteľnosť | Typická hodnota | Čo to znamená pre závitový komponent |
|---|---|---|
| Rodina triedy | Austenitické, chrómniklové | Nevytvrditeľné tepelným spracovaním; sila pochádza z práce za studena |
| Označenie UNS / EN | S30300 / 1,4305 | Zameniteľné na väčšine výkresov s AISI 303 a X8CrNiS18-9 |
| Pevnosť v ťahu (žíhaná) | 500 až 700 MPa | Vhodné pre vložky a zátky zaťažené strihom a tlakom |
| medza klzu 0,2 percenta (žíhané) | 190 až 260 MPa | Nízka výťažnosť vedie k potrebe veľkorysého záberu závitu |
| Predĺženie | 35 až 50 percent | Dobrá ťažnosť, takže závity sa skôr váľajú a deformujú ako praskajú |
| Tvrdosť (žíhaná) | 160 až 200 HB | Obrobiteľné so štandardnými tvrdokovovými nástrojmi pri vysokej rýchlosti povrchu |
| Relatívna obrobiteľnosť | Asi 78 percent B1112 | Zhruba 1,7-krát rýchlejšie rezanie ako 304 |
| Magnetické správanie | Pri žíhaní je v podstate nemagnetický | Mierny magnetizmus po spracovaní za studena alebo valcovaní závitov |
| Odolnosť proti tvorbe chloridov | Nižšie ako 304 a oveľa nižšie ako 316 | Zabráňte vystaveniu morskému, chemickému a silnému rozmrazovaniu |
Kľúčové informácie: ak je v špecifikácii uvedené iba „nehrdzavejúci“, 303 a 304 nie sú zameniteľné v chloridovom prostredí, aj keď na polici vyzerajú rovnako.
Chemické zloženie a označenie tried
Alloy 303 je modifikácia austenitickej rodiny 18/8 voľným obrábaním. Jeho základná chémia je v podstate 304 s kontrolovaným pridávaním síry alebo selénu a mierne uvoľneným limitom uhlíka a fosforu, ktorý odráža realitu výroby veľkoobjemových tyčí a nie akýkoľvek pokus o zlepšenie korózneho výkonu.
| Prvok | Rozsah | Úloha v platovej triede |
|---|---|---|
| uhlík (C) | 0,15 max | Uzavreté na obmedzenie tvorby karbidu chrómu pozdĺž hraníc zŕn |
| kremík (Si) | 1,00 max | Deoxidácia počas tavenia; zvyškové hladiny mierne ovplyvňujú obrobiteľnosť |
| mangán (Mn) | 2,00 max | Kombinuje sa so sírou a vytvára inklúzie sulfidu mangánu, ktoré rozbíjajú triesky |
| fosfor (P) | 0,20 max | Príspevok vyšší ako 304; mierne prispieva ku krehkosti triesok |
| síra (S) | 0,15 až 0,35 | Definujúci doplnok; vytvára vnútorné zárezy, ktoré skracujú triesky |
| chróm (Cr) | 17,0 až 19,0 | Vytvára pasívny oxidový film, ktorý poskytuje odolnosť proti korózii |
| nikel (Ni) | 8,0 až 10,0 | Stabilizuje austenitickú štruktúru a poskytuje ťažnosť a húževnatosť |
| molybdén (Mo) | 0,60 max (voliteľné) | Nie je pridané zámerne; absencia je to, čo oddeľuje 303 od 316 |
Obsah síry je jediné najdôležitejšie číslo v tejto tabuľke a je tiež najčastejšie nesprávne špecifikované. Teplo pri 0,15 percenta síry stroje je výrazne horšie ako teplo pri 0,30 percenta, ale obe sú plne v súlade so špecifikáciou 303. Pre dielňu na výrobu skrutkovačov, ktorá vyrába milióny malých doštičiek ročne, sa toto rozšírenie priamo premieta do výmeny nástrojov, času cyklu a miery odpadu.
Selén a medené varianty
Na výkresoch sa pravidelne objavujú dva varianty a nemali by sa považovať za identické so štandardom 303:
- 303Se (UNS S30323) - selén nahrádza síru ako prídavok na voľné obrábanie. Kontrola triesok je dobrá a povrchová úprava je často lepšia, ale index obrobiteľnosti je o niečo nižší ako u 303 so sírou. Hlavným dôvodom jeho výberu je zlepšená tvárnosť za tepla a za studena a o niečo lepšia odolnosť proti korózii, pretože selénové inklúzie sú menej agresívnymi iniciátormi jamiek ako sulfidy.
- 303 Cu - variant s medeným ložiskom, ktorý sa používa tam, kde je potrebné zlepšené vedenie za studena alebo o niečo lepšie korózne vlastnosti. Je bežné v spojovacích materiáloch a drôtoch pre diely tvarované za studena.
- 303Sulf a generické 303 - obchodné označenia, ktoré by mali byť vždy spojené s písomným chemickým rozsahom a certifikátom, pretože samotné "303" nedefinuje obsah síry, tvrdosť a podmienky dodávky.
Ekvivalenty triedy, ktoré sa oplatí poznať pri kontrole dovoznej dokumentácie, zahŕňajú AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 a GB/T Y1Cr18Ni9. V praxi dodávatelia v Ázii, Európe alebo Severnej Amerike budú všetci citovať rovnakú skupinu, ale formát certifikátu a rozsah testu sa líšia, takže v objednávke musí byť uvedené, ktorá norma sa riadi.
Kľúčový poznatok: síra medzi 0,15 a 0,35 percenta je to, čo robí stroj 303 dobre, ale presný bod v tomto okne je nákupná premenná, ktorá by mala byť stanovená pre prácu s vysokým objemom.
Mechanické vlastnosti nehrdzavejúcej ocele 303
Mechanické údaje pre 303 sú vždy závislé od stavu a tu dochádza k väčšine chýb špecifikácie. Technický list uvedený pre žíhanú tyč vyzerá slabo vedľa listu s údajmi pre tyč ťahanej za studena rovnakej kvality a obe sú správne. Dôvodom je, že 303 je austenitický a nemôže byť spevnený kalením alebo temperovaním. Jedinou dostupnou pákou je práca za studena, aplikovaná buď ako ťahanie tyčí pred obrábaním alebo ako valcovanie závitov a tvarovanie po ňom.
| Nehnuteľnosť | Žíhaná tyčinka | Tyčinka ťahaná za studena alebo valcovaná |
|---|---|---|
| Pevnosť v ťahu | 500 až 700 MPa | 690 až 860 MPa |
| 0,2 percenta medze klzu | 190 až 260 MPa | 450 až 700 MPa |
| Predĺženie in 50 mm | 35 až 50 percent | 10 až 25 percent |
| Zmenšenie plochy | Asi 50 percent | Asi 35 percent |
| Tvrdosť | 160 až 200 HB | 230 až 320 HB |
| Modul pružnosti | 193 až 200 GPa | 193 až 200 GPa |
| Poissonov pomer | 0.30 | 0.30 |
Z tejto tabuľky vyplývajú dva dôsledky. Po prvé, pomer prieťažnosti k ťahu žíhaného 303 je nízky, približne 0,35 až 0,45, čo znamená, že materiál sa pred prasknutím značne deformuje. Pre závitovú vložku alebo konverznú maticu je táto ťažnosť užitočná: boky závitu sa môžu skôr prispôsobiť mierne nedokonalému lícovanému závitu ako prasknutiu. Po druhé, rovnaká ťažnosť znamená, že závit môže byť vytiahnutý z mäkkého základného materiálu dlho predtým, ako samotná vložka zlyhá, takže spoj zvyčajne riadi pevnosť základného materiálu a dĺžka záberu závitu.
Sila verzus angažovanosť, nie samotná sila
Častou chybou v hliníkových krytoch je špecifikácia pevnejšej vložky namiesto väčšieho záberu. Ak je vložka z nehrdzavejúcej ocele 303 nainštalovaná do tlakovo odliateho hliníkového nástavca len so štyrmi závitmi, hliník strihá ako prvý bez ohľadu na kvalitu vložky. Praktické pravidlá zapojenia, ktoré platia vo výrobe, sú:
- V prípade oceľových a liatinových rodičov sa snažte dosiahnuť aspoň 1,0 až 1,5 násobok menovitého priemeru závitu v zábere.
- V prípade hliníkových a horčíkových rodičov sa zamerajte na 2,0-násobok menovitého priemeru alebo použite vložku s kľúčovým zámkom alebo trojotvorovú vložku určenú na rozloženie zaťaženia.
- V prípade plastov a kompozitov je zaťaženie prenášané lepenou alebo lisovanou vložkou, a nie závitovým záberom, a úloha 303 je obmedzená na formu vnútorného závitu.
- Ak sú prítomné vibrácie, špecifikujte drôtenú vložku s uzamykacou skrutkou alebo uzamykaciu náplasť namiesto spoliehania sa iba na krútiaci moment.
Únavový výkon sleduje rovnakú logiku. Hranica odolnosti žíhaného 303 pri rotačnom ohýbaní je výrazne pod hranicou odolnosti tyče opracovanej za studena a v závitovom spoji je únavová životnosť ovládaná zárezom na prvom závite v zábere. Valcovanie závitu po obrábaní zanecháva v koreni zvyškové napätie v tlaku a podstatne zlepšuje únavovú životnosť v porovnaní s rezaním, čo je jeden z dôvodov, prečo valcovanie závitu zostáva štandardom pre veľkoobjemové nerezové spojovacie prvky.
Kľúčový odber: 303 nie je možné tepelne spracovať, takže každá požiadavka na pevnosť nad približne 700 MPa musí byť splnená špecifikáciou teploty spracovanej za studena a akceptovaním nižšej ťažnosti.
Fyzikálne a tepelné vlastnosti nehrdzavejúcej ocele 303
Fyzické údaje sú dôležitejšie, než väčšina dizajnérov očakáva, najmä v zostavách, ktoré zaznamenávajú teplotné cykly. Nehrdzavejúca vložka v hliníkovom kryte sa rozťahuje inou rýchlosťou ako základný kov a výsledná zmena predpätia je často tým, čo uvoľňuje spoj, nie samotné vibrácie.
| Nehnuteľnosť | Typická hodnota | Implikácia dizajnu |
|---|---|---|
| Hustota | 7,9 g/cm3 | Hmotnosť komponentu je blízka uhlíkovej oceli pre rovnakú geometriu |
| Rozsah topenia | 1400 až 1420 °C | Vysoko nad akoukoľvek prevádzkovou teplotou v automobilovom alebo leteckom priemysle |
| Špecifické teplo | Približne 500 J/kg·K | Pomalé zahrievanie a pomalé ochladzovanie v porovnaní s hliníkom |
| Tepelná vodivosť pri 100 °C | Približne 16,2 W/m·K | Slabý odvod tepla, takže počas obrábania nechajte prúdiť reznú kvapalinu |
| Elektrický odpor | Približne 0,72 mikroohm metra | Nie je to materiál voľby pre vodivé cesty |
| Tepelná rozťažnosť, 20 až 100 °C | Približne 17,3 x 10⁻⁶ na K | Nižšia ako hliník na približne 23, čo pri zahriatí mení predpätie |
| Relatívna magnetická permeabilita | Asi 1,02 žíhaných, až asi 3 pri práci za studena | Overte požiadavky na magnetizmus oproti skutočnej teplote |
| Modul pružnosti | 193 až 200 GPa | Tuhšie ako hliník, takže zdieľanie zaťaženia uprednostňuje vložku |
Špeciálnu poznámku si zaslúži magnetické správanie. Mnoho zákazníkov odmieta nerezovú časť, pretože sa na ňu nalepí magnet. V 303 je slabá príťažlivosť normálna a očakávaná po ťahaní za studena, valcovaní závitov alebo náročnom obrábaní, pretože tieto operácie čiastočne transformujú austenit na martenzit. Úplne žíhaná časť 303 zbavená napätia bude vykazovať priepustnosť blízku 1,02, zatiaľ čo časť silne tvarovaná za studena môže vykazovať niekoľkonásobok tohto čísla. Ak špecifikácia vyžaduje nemagnetické správanie, požiadavka musí byť napísaná vzhľadom na hotový stav, nie na surovinu.
Obrázok tepelnej rozťažnosti tiež vysvetľuje praktický problém v teréne. Keď je nerezová zástrčka nainštalovaná v hliníkovom kryte a zostava sa zahrieva, hliník rastie rýchlejšie. Ak bola zátka utiahnutá na hodnotu, ktorá predpokladala oceľové puzdro, predpätie môže klesnúť a spoj môže presiaknuť. Vo vysokoteplotných aplikáciách zvyčajne rieši problém spoľahlivejšie ako prepínacie stupne o niečo vyšší počiatočný krútiaci moment, tesniaca podložka s riadeným stláčaním alebo závitový tmel dimenzovaný pre daný teplotný rozsah.
Kľúčový poznatok: mierny magnetizmus v hotovej časti 303 je normálny a nenaznačuje nesprávnu triedu; namiesto toho skontrolujte požiadavky na priepustnosť v porovnaní so stavom práce za studena.
Obrobiteľnosť: Nehnuteľnosť, ktorá sa predáva 303
Obrobiteľnosť sa bežne uvádza ako index, kde je voľnorezná uhlíková oceľ B1112 nastavená na 100 percent. Index nie je laboratórna konštanta; je to priemyselná konvencia, ktorá odráža dosiahnuteľnú reznú rýchlosť pre primeranú životnosť nástroja. Stále odpovedá na otázku, ktorú si kladie každý plánovač výroby, teda koľko dielov za hodinu daná trieda vydá, kým si opotrebovanie nástroja vynúti zmenu. Index pre nerezovú triedu riadia tri veci: chémia inklúzií, rýchlosť vytvrdzovania austenitickej matrice a tepelná vodivosť, ktorá určuje, koľko tepla musí nástroj absorbovať. Inklúzie sulfidu mangánu v 303 pôsobia ako vnútorné stúpače napätia, takže trieska sa láme na krátke segmenty namiesto toho, aby okolo nástroja vytvorila dlhé, zamotané vtáčie hniezdo. Toto jediné správanie umožňuje vyššie povrchové rýchlosti, ťažšie posuvy a menej zásahov operátora. Nižšie uvedená tabuľka umiestňuje 303 vedľa iných bežných známok pomocou rovnakého indexu.
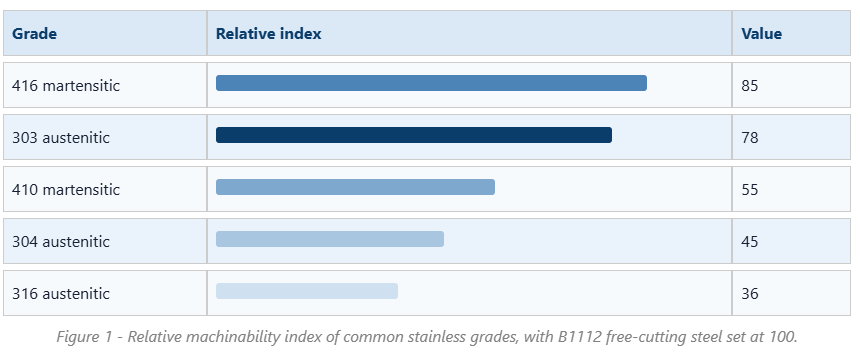
Rozdiel medzi 303 a 304 je jedinou komerčne najvýznamnejšou skutočnosťou v tomto článku. Pri indexe 78 oproti 45 odoberá 303 materiál rýchlejšie, vytvára kratšie triesky a produkuje oveľa menej výmen nástrojov za zmenu. Na viacvretenovom skrutkovacom stroji s malými dielmi tento rozdiel často rozhoduje o tom, či je práca zisková. Vysvetľuje tiež, prečo je takmer každý malý nerezový závitový komponent na trhu, od polotovarov drôtených vložiek až po vypúšťacie zátky, štandardne uvádzaný v 303, pokiaľ zákazník nepožiada o niečo iné.
Výhoda nie je neobmedzená a prichádza so skutočnými sankciami. Sulfidové inklúzie znižujú odolnosť proti korózii, ako bude uvedené neskôr, a tiež robia materiál menej vhodným na zváranie, pretože síra podporuje praskanie za tepla. Povrchová úprava môže byť vynikajúca, ale ak po obrábaní nasleduje pasivácia kyselinou, inklúzie môžu zanechať mikroskopické jamky, ktoré pri zväčšení vyzerajú ako defekty. Opotrebenie nástroja je lepšie ako u 304, ale stále má ďaleko od uhlíkovej ocele, takže obvyklou voľbou sú karbidové triedy s húževnatým substrátom a PVD povlakom. Na tlaku chladiacej kvapaliny záleží, pretože 303 vedie teplo zle; vysokotlaková chladiaca kvapalina cez nástroj udržuje reznú hranu pod teplotou, kde sa začína vytvárať nános.
Typické počiatočné parametre pre sústruženie žíhané 303 s potiahnutým karbidom sú povrchová rýchlosť okolo 150 až 200 metrov za minútu a posuv 0,10 až 0,25 milimetra na otáčku, s presnými hodnotami upravenými pre hĺbku rezu a tuhosť. Nástroje z rýchloreznej ocele sa stále používajú na závitovanie malých priemerov a na tvarovacie nástroje, ale pri oveľa nižších rýchlostiach, zvyčajne 25 až 40 metrov za minútu. Závitovanie je operácia, pri ktorej si 303 získava svoju povesť, pretože krátke triesky vyčistia drážky oveľa rýchlejšie ako vláknité triesky vyrábané 304, čo drasticky znižuje lámanie závitníka v slepých otvoroch.
Ďalším praktickým bodom je konzistentnosť. Pretože rozsah síry je široký, dve tavby vyhovujúceho prvku 303 sa môžu správať odlišne. Ak je čas cyklu a životnosť nástroja kritické, dielňa, ktorá vykonáva veľkoobjemovú zákazku, by mala požiadať frézu alebo výrobcu súčiastok, aby ponechali prídavok voľného obrábania v hornej polovici rozsahu. Tam, kde záleží viac na povrchovej úprave alebo tvarovateľnosti, je lepším obchodom variant s nižším obsahom síry alebo selén.
Napokon, opracovateľnosť nie je len o rýchlosti. Ide tiež o náklady na šrot, odhrotovanie a kontrolu. Typy s voľným rezaním vytvárajú menšie otrepy, rozmerovo stabilné diely a predvídateľnejšie kalibrovanie závitu, čo znižuje počet vyradených dielov pri konečnej kontrole. Na časti s niekoľkými závitmi, krížovým otvorom a tesniacou plochou môžu tieto sekundárne úspory prevýšiť úspory času cyklu.
Stojí za to pripomenúť, že index v tabuľke predpokladá špecifický súbor referenčných podmienok, zvyčajne jednobodové sústruženie s karbidovými nástrojmi a pevné kritérium životnosti nástroja. Zmena operácie mierne zmení poradie. Napríklad vŕtanie je citlivejšie na odvod triesok ako sústruženie, takže relatívna výhoda 303 oproti 304 je pri vŕtaní hlbokých dier a závitovaní ešte väčšia, než naznačuje samotný index.
Kľúčový poznatok: 303 existuje kvôli jeho indexu obrobiteľnosti približne 78 a každé rozhodnutie prejsť na 304 alebo 316 z dôvodu korózie by malo byť kalkulované s predĺžením doby cyklu o 40 percent alebo viac.
Odolnosť proti korózii nehrdzavejúcej ocele 303
V čistej vidieckej a vnútornej atmosfére má 303 výkon blízko 304 a udrží si svetlý povrch roky. Sladká voda, jemné čistiace prostriedky, mnohé prostredia prichádzajúce do styku s potravinami, ktoré nie sú zaťažené chloridmi, a väčšina automobilových podmienok pod kapotou s občasnou vlhkosťou sú prijateľné. Problémy začínajú, keď sú chloridy prítomné v zmysluplnej koncentrácii.
Mechanizmus je priamočiary. Inklúzie sulfidu mangánu prerušujú pasívny film oxidu chrómu. V prítomnosti chloridových iónov sa tieto inklúzie prednostne rozpúšťajú a vytvárajú mikroštrbiny, v ktorých sa miestna chémia mení na kyslú a hladujúcu kyslíkom. Akonáhle sa jamka iniciuje, šíri sa, pretože vnútro jamy sa stáva anódou a okolitý povrch pôsobí ako veľká katóda. To je dôvod, prečo môže diel 303 vyzerať vo vnútrozemskom závode dva roky bez škvŕn a potom vykazovať jamky v priebehu niekoľkých mesiacov, keď je rovnaký diel inštalovaný v blízkosti pobrežia alebo je vystavený posypovej soli.
Odolnosť proti bodovej korózii sa často porovnáva pomocou ekvivalentného čísla odolnosti proti bodovej korózii, vypočítaného z obsahu chrómu, molybdénu a dusíka. Pre 303 nie je zámerne prítomný molybdén alebo dusík, takže hodnota pristane v oblasti 17 až 19, podobne ako 304, ale s oveľa vyššou hustotou iniciačných miest. Stupeň 316 pridáva molybdén a dosahuje zhruba 24 až 26, čo je dôvod, prečo zostáva predvolený pre námorné a chemické služby.
| Faktor | 303 | 304 | 316 |
|---|---|---|---|
| Ekvivalent odolnosti proti pittingu | Okolo 17 až 19 | Okolo 18 až 19 | Okolo 24 až 26 |
| Miesta iniciácie jamiek | Vysoká, zo sulfidových inklúzií | Nízka | Veľmi nízka |
| Relatívna obrobiteľnosť | Asi 78 | Asi 45 | Asi 36 |
| Námorná alebo pobrežná expozícia | Neodporúča sa | Obmedzené | Odporúčané |
| Zvárateľnosť | Slabé riziko praskania za tepla | Dobre | Dobre |
| Typické použitie závitovej časti | Vložky, adaptéry, vypúšťacie zátky | Všeobecné spojovacie prvky a vložky | Námorné a procesné armatúry |
Je tu jedno zmiernenie, ktoré stojí za to vedieť. Pasivácia v kyseline citrónovej alebo dusičnej po opracovaní odstraňuje voľné železo a povrchovú kontamináciu a mierne zlepšuje výkon 303 vyčistením najvzdialenejších inklúzií. Nezmení objemovú chémiu a nezachráni časť používanú v prostredí bohatom na chloridy. Elektroleštenie ide ešte o krok ďalej tým, že úplne odstraňuje tenkú povrchovú vrstvu, čo zlepšuje vzhľad a odolnosť proti iniciácii, ale opäť je prínos obmedzený na pokožku.
V prípade vypúšťacích zátok a iných tesniacich komponentov je prostredie zvyčajne menej agresívne, ako sa zdá. Motorový olej, prevodová kvapalina a chladiaca kvapalina zvyčajne neobsahujú chloridy a zátka vidí skôr vnútro vane ako zónu rozstreku. To je dôvod, prečo sú nerezové olejové zátky 303/304/316 bežne ponúkané ako rodina, čo umožňuje kupujúcemu prispôsobiť triedu expozícii, namiesto toho, aby sa prihlásil k najdrahšej možnosti.
Rozumným výberovým pravidlom je použiť 303 tam, kde je diel obrábaný vo veľkom objeme a prostredie je neškodné, prepnúť na 304, kde je možné vystavenie chloridom a mierna korózia, a prejsť na 316, kde diel uvidí soľ, morský vzduch alebo chemické chemikálie. Ak ideme na druhú stranu, výber 316 pre vnútorné suché použitie zvyšuje náklady bez merateľného prínosu.
Kľúčové informácie: 303 je skvelou voľbou pre vnútorné, mastné a mierne vlhké prevádzky, ale nikdy by sa nemal špecifikovať pre pobrežné, morské prostredie alebo prostredia bohaté na chloridy, kde sa jamka začína na sulfidových inklúziách.
Tepelná odolnosť, tepelné spracovanie a správanie pri zváraní
Technické listy bežne uvádzajú, že 303 odoláva oxidácii pri prerušovanom vystavení až do približne 760 °C a v nepretržitej prevádzke až do približne 870 °C. Tieto obrázky opisujú tvorbu oxidových usadenín, nie štrukturálnu vhodnosť. Prídavok síry, vďaka ktorému je trieda obrobiteľná, je tiež dôvodom, prečo nie je dobrou voľbou pre prevádzku pri zvýšených teplotách, pretože sulfidy môžu podporovať krehnutie a zrýchlený útok na hraniciach zŕn.
Fakty tepelného spracovania, na ktorých záleží
- 303 sa nedá vytvrdiť tepelným spracovaním. Akákoľvek požiadavka na tvrdosť musí byť splnená spracovaním za studena, nie kalením alebo starnutím.
- Žíhanie sa vykonáva v rozsahu zhruba 1010 až 1120 °C s následným rýchlym ochladením a jeho účelom je zmäkčiť materiál opracovaný za studena a obnoviť ťažnosť, nie zvýšiť pevnosť.
- Uvoľnenie napätia obrábaných dielov sa zvyčajne uskutočňuje pri teplote okolo 350 až 400 °C. Tento rozsah je vybraný zámerne, aby zostal pod oknom senzibilizácie, kde sa tvoria karbidy chrómu na hraniciach zŕn.
- Malo by sa zabrániť dlhodobému vystaveniu medzi približne 425 a 815 °C, pretože precipitácia karbidu chrómu odstraňuje chróm z okolitej matrice a zanecháva pás náchylný na koróziu.
Slabým miestom je zváranie
303 je všeobecne považovaný za nevhodný na zváranie. Síra znižuje rozsah teplôt tuhnutia a podporuje horúce praskanie vo zvare a tiež zvyšuje pórovitosť. Ak dizajn vyžaduje zváranie, zvyčajným prístupom je prepnúť komponent na 304 alebo 316, alebo na kombináciu plniva a základu s nízkym obsahom síry. Tam, kde sa musí skutočne spojiť diel 303, by sa zváranie malo obmedziť na procesy s nízkym tepelným príkonom s plnivom 308L, po ktorom nasleduje úplné žíhanie a morenie, ale aj vtedy bude odolnosť zvaru a tepelne ovplyvnenej oblasti proti korózii nižšia ako u základného kovu.
Tvarovanie za studena a odieranie
Spracovanie za studena 303 je možné, ale obmedzené. Rýchlosť vytvrdzovania je vysoká, podobne ako u iných austenitických tried, takže ťažké tvárniace operácie, ako je hlboké ťahanie alebo ťažké česanie za studena, sa bežne vykonávajú v 303Se alebo 304, a nie v 303 s obsahom síry. Valcovanie závitov je naproti tomu vhodné pre 303 a je štandardným spôsobom výroby vysokopevnostných závitov na doštičkách a malých spojovacích prvkoch.
Galling je ďalšou austenitickou charakteristikou, ktorá stojí za plánovanie. Keď sa dva nehrdzavejúce povrchy s podobnou tvrdosťou odierajú pod tlakom, môžu sa lokálne zvariť za studena a roztrhnúť, čo je dôvod, prečo sa nehrdzavejúce matice niekedy zasekávajú na nerezových skrutkách. V závitových zostavách je to kontrolované použitím rôznych akostí, aplikáciou zlúčeniny proti zadieraniu na báze molybdénu, riadením krútiaceho momentu alebo špecifikovaním konštrukcie uzamykacej vložky, ktorá sa nespolieha na opakované rozoberanie.
Kľúčové informácie: zaobchádzajte s 303 ako s iba opracovaným materiálom; ak sa spoj musí zvariť alebo ak má trvalé teploty nad približne 400 °C, špecifikujte namiesto toho 304 alebo 316.
303 vs 304 vs 316: Voľba podľa vlastností, nie zvyku
Výber triedy je vyváženie medzi tromi premennými, ktoré sa ťahajú rôznymi smermi: náklady na obrábanie, požiadavka na koróziu a požiadavka na pevnosť alebo ťažnosť. Porovnanie v dvoch stĺpcoch nižšie stanovuje logiku výberu pre dve skupiny komponentov, ktoré sú najčastejšie ovplyvnené rozhodnutím 303.
Závitové vložky a adaptéry
| Zátky, armatúry a tesniace komponenty
|
Jednou z častých mylných predstáv je, že prechod na 316 je vždy bezpečnejšou voľbou. V praxi môže byť súčiastka 316, ktorá sa počas montáže zadrie a je niekoľkokrát znovu utiahnutá, menej spoľahlivá ako správne utiahnutá súčiastka 303 so správnym tesnením. Stupeň materiálu je jednou premennou v systéme, ktorý zahŕňa aj tvar závitu, triedu tolerancie, povrchovú úpravu, mazanie a montážny moment.
Dimenzia nákladov je skutočná a stojí za to ju vyčísliť. Pretože 316 strojov má index približne 36 v porovnaní so 78 pre 303, čas obrábania tej istej časti môže byť viac ako dvojnásobný a samotný materiál je drahší. Pre malú časť s veľkým objemom to môže znamenať trojnásobok jednotkových nákladov. Ak prostredie služieb skutočne vyžaduje 316, ide o dobre vynaložené peniaze; tam, kde nie, je to jednoducho strata marže.
Kľúčové informácie: vyberte stupeň zo skutočnej expozície a skutočného objemu obrábania a napíšte stupeň aj teplotu na výkres, aby bol výber opakovateľný.
Aplikácie: Kde sa 303 vlastností oplatí v závitových komponentoch
Vyššie opísané vlastnosti sú úhľadne mapované na špecifickú triedu komponentov: malé, so závitom, vyrábané vo veľkom objeme a očakáva sa, že budú odolávať hrdzi bez toho, aby boli vystavené chloridom. Tomuto priestoru dominujú štyri produktové rodiny.
Samorezné závitové vložky
Samorezná vložka vyreže svoj vlastný závit do vyvŕtaného alebo jadrového otvoru v hliníku, horčíku alebo plastoch. Rezné štrbiny vyžadujú čistý odvod triesok počas inštalácie a vonkajší závit musí byť dostatočne pevný, aby sa dal rezať bez vylamovania. 303 v žíhanom alebo ľahko spracovanom stave za studena tieto potreby dobre vyvažuje, a keď sa vyžaduje silnejšia alebo odolnejšia proti korózii, rovnaká geometria je k dispozícii v 304 alebo 316.
Kvalita inštalácie závisí rovnako od otvoru ako od vložky. Mierne vyvŕtaný otvor umožní vložke sa otáčať, zatiaľ čo otvor podpriemerný zvýši montážny krútiaci moment a môže prerezať unášacie kľúče. Tolerančné pásy pre vodiaci otvor sú bežne dodávané výrobcom vložky a mali by sa považovať za povinné a nie za odporúčané.
Trojotvorové závitové vložky
Trojotvorové vložky sa inštalujú pomocou špeciálneho nástroja, ktorý zapadne do troch kľúčov a potom sa uzamkne na mieste. Odolávajú rotácii oveľa lepšie ako obyčajná špirálová vložka a sú bežnou voľbou tam, kde sa očakávajú vibrácie alebo opakované rozoberanie. Výber materiálu je zvyčajne 303 pre cenu a obrobiteľnosť, pričom 304 alebo 316 sú dostupné tam, kde je požiadavka na koróziu vyššia.
Pretože zaťažený závit je vnútorný a chránený materským materiálom, korózne prostredie, ktoré vložka vidí, je prevažne prostredie vo vnútri zostavy, ktoré je často neškodné. To je jeden z dôvodov, prečo 303 funguje dokonale dobre v motoroch, prevodovkách a rámoch strojov, aj keď by rovnaký stupeň rýchlo zlyhal na odkrytom vybavení námornej paluby.
Zamykacie vložky a konverzné matice
Vložky na uzamykanie kľúčov používajú externé kľúče, ktoré sú zatlačené cez základný materiál na mechanické uzamknutie vložky. Konverzné matice, tiež nazývané adaptéry s vonkajším a vnútorným závitom, umožňujú komponentu prepínať medzi metrickým a palcovým závitom alebo medzi rôznymi stúpaniami závitov. Obidve ťažia zo schopnosti 303 udržať úzke tolerancie na tvare závitu po vysokorýchlostnom obrábaní a obe sa zvyčajne dodávajú z uhlíkovej ocele 303, 304 alebo 316, takže kupujúci môže prispôsobiť triedu aplikácii.
Olejové zátky a závitové zátky
Vypúšťacie zátky a tesniace zátky sú klasické skrutkovacie časti: jednoduchá geometria, tesná tolerancia závitu, vysoký ročný objem. Vnútorným prostredím je zvyčajne olej alebo chladivo, zatiaľ čo vonkajším prostredím môže byť motorový priestor, základňa stroja alebo vonkajší kryt. Výber 303 pre vnútorné vybavenie a 316 pre exponované námorné vybavenie je štandardné, nákladovo efektívne rozdelenie.
Posledná aplikačná poznámka sa týka odlišného kovového kontaktu. Keď je nerezová vložka inštalovaná v hliníkovom kryte, spoj tvorí galvanický pár a v prítomnosti elektrolytu sa hliník stáva anódou. Toto je zriedka problém v suchom vnútornom zariadení, ale vo vlhkom alebo soľnom prostredí to urýchľuje koróziu základného kovu okolo vložky. Bežnými nápravnými opatreniami sú ochranné nátery, tmely alebo zmena základného materiálu.
Kľúčové informácie: vnútorný závit vložky je zvyčajne vystavený miernemu prostrediu, takže 303 zostáva štandardnou voľbou pre veľkoobjemové vložky, pokiaľ samotná zostava nie je vystavená pôsobeniu chloridov.
Údržba a prevádzková prax
Výber materiálu dostane komponent na štartovaciu čiaru; prax údržby určuje, ako bude fungovať počas životnosti. Nerezové závitové komponenty zlyhajú z malého počtu predvídateľných dôvodov a väčšine z nich sa dá predísť.
- Nadmerný krútiaci moment. Pretože žíhaný 303 má medzu klzu okolo 190 až 260 MPa, hodnota krútiaceho momentu skopírovaná z oceľového upevňovacieho stola môže natiahnuť alebo stiahnuť závity. Vždy používajte údaje krútiaceho momentu zverejnené pre konkrétnu vložku alebo zástrčku a pravidelne rekalibrujte ovládače.
- Galling. Nerez na nerezovom kontakte pod tlakom sa môže zadrhávať. Zmes proti zadieraniu, odlišný stupeň spájania alebo namazaný postup inštalácie odstráni väčšinu rizika.
- Nedostatočná angažovanosť. Zátka, ktorej chýbajú dva závity k úplnému zapojeniu, bude presakovať bez ohľadu na sklon. Overte hĺbku záberu pri prvej kontrole výrobku, nie po zlyhaní poľa.
- Útok chloridom. Odliatky na diele 303 sú znakom toho, že trieda je zlá pre životné prostredie, nie že diel je chybný. Vymeňte za 316 alebo pridajte ochrannú bariéru.
- Galvanická korózia materskej. Hľadajte biely alebo sivý produkt korózie okolo nehrdzavejúcej vložky v hliníkovom kryte, čo znamená, že sa hliník spotrebúva.
Inšpekčná prax by mala zodpovedať poruchovému režimu. Vizuálna kontrola zachytáva jamky, korózne škvrny a poškodenie závitu. Meradlo závitu zachytáva rozmerový posun po inštalácii. Pre kritické spoje je kontrola krútiaceho momentu po prvom tepelnom cykle informatívnejšia ako kontrola krútiaceho momentu pri montáži, pretože odhaľuje, či nedošlo k strate predpätia. Pravidelné chemické overovanie pomocou ručného röntgenového fluorescenčného analyzátora potvrdí, že prichádzajúci materiál je skutočne 303 a nie je nahradený akost, čo je bežný problém v zmiešaných zásobách.
Na úložisku tiež záleží viac, ako sa zdá. Nerezové komponenty uložené v otvorených drevených nádobách vo vlhkom sklade môžu zachytávať povrchové znečistenie a vytvárať hrdzavé škvrny, ktoré sú skôr kozmetické ako štrukturálne, ale aj tak môžu vyvolať sťažnosť zákazníka. Uchovávanie dielov v zapečatených obaloch s prchavým inhibítorom korózie a manipulácia s nimi v čistých rukaviciach zabráni väčšine týchto sporov.
Kľúčový poznatok: väčšina zlyhaní komponentov 303 v teréne má pôvod v krútiacom momente, zábere alebo prostredí, nie v samotnom materiáli, takže postupy údržby si zaslúžia rovnakú pozornosť ako popis triedy.
Súrcing 303 komponentov z nehrdzavejúcej ocele: Čo špecifikovať
Pretože 303 má široký povolený rozsah chémie a niekoľko teplôt, objednávka nesie väčšinu rizika kvality. Schopný výrobca alebo dodávateľ by mal byť schopný bez váhania odpovedať na každý z nasledujúcich bodov.
| Položka na špecifikáciu | Prečo na tom záleží |
|---|---|
| Stupeň a štandard | UNS S30300 alebo EN 1.4305, výslovne uvedené skôr ako "nehrdzavejúce" |
| Rozsah síry | Určuje konzistenciu obrábania a nepriamo aj pitting správanie |
| Dodacia podmienka | Žíhané alebo ťahané za studena; v značnej miere ovplyvňuje pevnosť a ťažnosť |
| Tvrdosť range | Jednoduchý overovací bod pre prichádzajúcu kontrolu |
| Materiálový certifikát | EN 10204 3.1 s vysledovateľnosťou tepelného čísla až po hotovú dávku |
| Trieda tolerancie závitu | 6H, 6g alebo špecifické pre zákazníka; overené go a no-go meradiel |
| Povrchová úprava | Pasivácia, pokovovanie alebo mazanie suchým filmom s definovanou skúškou |
| Plán odberu vzoriek | Definuje, koľko dielov na dávku sa kontroluje a podľa akých kritérií |
| Balenie | Zabraňuje kontaminácii, poškodeniu vlhkosťou a poškodeniu pri preprave |
Spolupráca s výrobcom, ktorý tiež riadi inštalačné nástroje, odstraňuje množstvo problémov. Keď sú vložka a unášací nástroj navrhnuté spoločne, inštalačný moment, záber kľúča a tolerancia otvoru sú konzistentné a sťažnosti na odizolované otvory prudko klesnú. To je dôležité najmä pre samorezné a trojotvorové doštičky, kde je funkcia unášania rovnako dôležitá ako samotný závit.
Objemoví kupujúci by sa tiež mali pýtať na opakovateľnosť medzi jednotlivými šaržami, nielen na schválenie prvého článku. Konzistentné teplo 303 zo stabilného mlynského zdroja s kontrolovaným obsahom síry umožňuje dielni uzamknúť rezné parametre a udržať ich roky. Keď sa zdroj frézy zmení, správanie pri obrábaní sa môže zmeniť, aj keď certifikát vyzerá identicky, a prvým znakom je zvyčajne zvýšené opotrebovanie nástroja alebo nárast odmietnutí kalibru závitu.
Nakoniec overte skôr schopnosti ako sľuby. Požiadajte o skutočné výrobné zariadenie, proces kontroly a sled vysledovateľnosti od surovej tyčinky až po zabalený kartón. S dodávateľom, ktorý môže ukázať zdokumentovanú cestu od čísla tepla k hotovému dielu, je oveľa jednoduchšie spravovať ako s dodávateľom, ktorý môže ukázať iba priečinok s certifikátmi.
Kľúčový odber: v objednávke uveďte triedu, rozsah síry, teplotu a typ certifikátu; bez týchto štyroch položiek môžu dvaja dodávatelia tvrdiť, že dodávajú „303“ a stále dodávajú diely, ktoré sa správajú odlišne.
Často kladené otázky
Aké sú najdôležitejšie vlastnosti materiálu z nehrdzavejúcej ocele 303?Charakteristickými vlastnosťami sú obsah síry 0,15 až 0,35 percenta na lámanie triesky, index obrobiteľnosti zhruba 78 oproti B1112, pevnosť v ťahu po žíhaní 500 až 700 MPa, medza klzu 0,2 percenta a medza klzu 190 až 260 MPa, predĺženie 2010 až 30,5 % tvrdosť H012. v podstate nemagnetické správanie v žíhanom stave. Odolnosť proti korózii je porovnateľná s 304 s výnimkou výrazne nižšej odolnosti voči chloridovej jamkovej korózii. |
Je nehrdzavejúca oceľ 303 magnetická?Žíhaný 303 je v podstate nemagnetický, s relatívnou permeabilitou blízkou 1,02. Ťahanie za studena, valcovanie závitov a ťažké obrábanie čiastočne transformujú austenit na martenzit, takže hotový diel sa môže stať slabo magnetickým s permeabilitou až asi 3. Magnet mierne priľnutý k opracovanému dielu 303 je normálny a neznamená to, že bol dodaný nesprávny druh. |
Môže byť nehrdzavejúca oceľ 303 vytvrdená tepelným spracovaním?Nie. Je to austenitická trieda a nereaguje na kalenie ani popúšťanie. Jediným spôsobom, ako zvýšiť pevnosť, je tvárnenie za studena, ktoré môže zvýšiť pevnosť v ťahu na približne 690 až 860 MPa za cenu ťažnosti. Žíhanie sa používa len na zmäkčenie materiálu opracovaného za studena a obnovenie ťažnosti. |
Prečo je 303 ľahšie opracovateľné ako 304?Prídavok síry vytvára inklúzie sulfidu mangánu v celej matrici. Tieto inklúzie pôsobia ako vnútorné zárezy, ktoré spôsobujú, že sa čip láme na krátke segmenty namiesto vytvorenia dlhej struny. Krátke triesky vyčistia zónu rezu, redukujú tvorbu nábehov na hrane, znižujú rezné sily a umožňujú vyššiu povrchovú rýchlosť, čo je dôvod, prečo stroje 303 dosahujú približne 1,7-násobok rýchlosti 304. |
Dá sa zvárať nehrdzavejúca oceľ 303?Vo všeobecnosti sa to neodporúča. Síra podporuje horúce praskanie a pórovitosť zvarovej húsenice a tepelne ovplyvnená zóna stráca odolnosť proti korózii. Ak je zváranie nevyhnutné, použite proces s nízkym tepelným príkonom s plnivom 308 l a plánujte úplné žíhanie a morenie, alebo zmeňte komponent na 304 alebo 316. |
Je 303 vhodný pre morské alebo pobrežné prostredie?Nie. Expozícia chloridom spôsobuje jamkovanie, ktoré začína v sulfidových inklúziách. Aj keď je všeobecná korózna výkonnosť blízka 304, hustota miest iniciácie jamiek je oveľa vyššia, takže 303 by mala byť rezervovaná pre vnútorné, olejové alebo mierne vlhké použitie. Stupeň 316 je vhodnou voľbou pre morské a chemické prostredie. |
Aký je rozdiel medzi 303 a 303Se?Obidva druhy sú voľne obrábateľné, ale 303Se používa selén namiesto síry. Selén poskytuje podobnú kontrolu triesok s lepšou povrchovou úpravou a zlepšenou tvárnosťou za tepla a za studena a jeho inklúzie sú o niečo menej agresívne iniciátory jamiek. Sulfur-bearing 303 vo všeobecnosti ponúka vyšší index obrobiteľnosti a nižšie náklady, takže zostáva štandardom pre skrutkované diely. |
Koľko záberu závitu potrebuje vložka 303?Praktickým východiskovým pravidlom je 1,0 až 1,5 násobok menovitého priemeru závitu v zábere v oceli a liatine a približne 2,0 násobok menovitého priemeru v hliníku alebo horčíku. Tam, kde sú prítomné vibrácie, použite radšej dizajn uzamykacej vložky, než jednoducho zvyšujte záber, pretože únavová životnosť sa riadi zárezom na prvom závite v zábere. |
Ako by mal kupujúci overiť prichádzajúce komponenty 303?Skontrolujte certifikát EN 10204 3.1 podľa tepelného čísla, overte tvrdosť, zmerajte závity meracími meradlami pre chod a nepokračujte a náhodne skontrolujte chémiu pomocou ručného analyzátora, ak je riziko zámeny stupňa. Potvrďte, že obsah síry je v rámci špecifikovaného rozsahu, pretože teplo s nízkym obsahom síry bude spracovávať inak, aj keď je certifikát v súlade. |
Stojí nehrdzavejúca oceľ 303 viac ako 304?Náklady na materiál na kilogram sú zvyčajne podobné alebo mierne vyššie, ale náklady na dodaný diel sú často nižšie, pretože čas obrábania je podstatne kratší. Pri veľkoobjemovom skrutkovom obrábaní rozdiel v dobe cyklu a životnosti nástroja zvyčajne prevažuje nad cenou suroviny, takže 303 zostáva ekonomickou voľbou všade tam, kde to korózne prostredie umožňuje. |
Kľúčový poznatok: Vlastnosti materiálu z nehrdzavejúcej ocele 303 sú optimalizované pre obrábanie a koróziu pri miernej prevádzke a každá otázka výberu sa vracia k týmto dvom prioritám.
Súvisiace stránky na tejto lokalite
Dve stránky uvedené nižšie pokrývajú rodiny materiálov a produktov, o ktorých sa hovorí v tomto článku, a sú prirodzeným ďalším krokom, ak špecifikujete závitové komponenty.
| Stránka | Čo nájdete |
|---|---|
| Závitové vložky z nehrdzavejúcej ocele | Vložte typy, materiály a spôsoby inštalácie v jednom prehľade |
| Spojovacie prvky z nehrdzavejúcej ocele 303, 304 a 316 | Porovnanie tried pre spojovacie prvky a opracované nerezové diely |
Ak porovnávate materiálové možnosti pre konkrétnu časť a nie čítanie vo všeobecnosti, prineste si výkres, servisné prostredie a ročný objem. Tieto tri položky určujú stupeň a temperament rýchlejšie ako akékoľvek porovnanie údajového listu.
Kľúčové informácie: prispôsobte triedu prostrediu a objemu, potom uzamknite výber na výkrese a v objednávke, aby rozhodnutie pretrvalo aj pri ďalšej objednávke.


